传统工装 vs. 3D 打印
工装不只是“做出来”,还要更快、更轻、更容易改
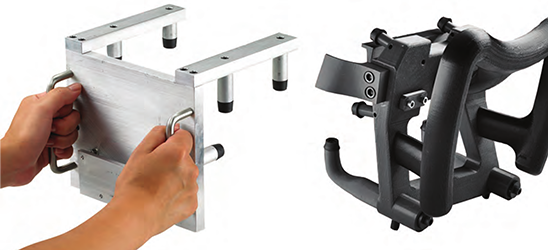
传统工装能用,3D 打印让它更容易适应变化
钢、铝及机加工工装仍然适合高载荷、高磨损和长期稳定生产。但对于数量多、型号分散、需要频繁调整的夹具治具,传统加工周期和工具重量会放大制造现场的响应成本。3D 打印可以直接从数字模型制造工程塑料工装,并围绕操作者、工件和工位重新优化结构。
| 制造条件 | 传统工装常见特点 | 3D 打印工装可提供的价值 |
|---|---|---|
| 交付周期 | 机加工、焊接或外协通常需要排期与多道工序 | 数字模型确认后可直接进入打印,更适合敏捷制造 |
| 重量与人体工学 | 金属工装往往偏重,形态受加工方式限制 | 通过工程塑料、中空 / 晶格与一体化设计大幅减轻重量 |
| 设计修改 | 改型可能涉及重新编程、加工或装配 | 修改数字文件后即可快速迭代下一版 |
| 复杂贴合面 | 复杂曲面、内部结构和多部件装配会增加加工难度 | 可按工件几何定制贴合面,并整合结构与功能 |
| 库存与复用 | 低频工装长期占用实体存储空间 | 可保存经过验证的数字文件,在需要时按需打印 |
典型工装夹具应用
从装配定位到机器人末端工具
客户应用案例
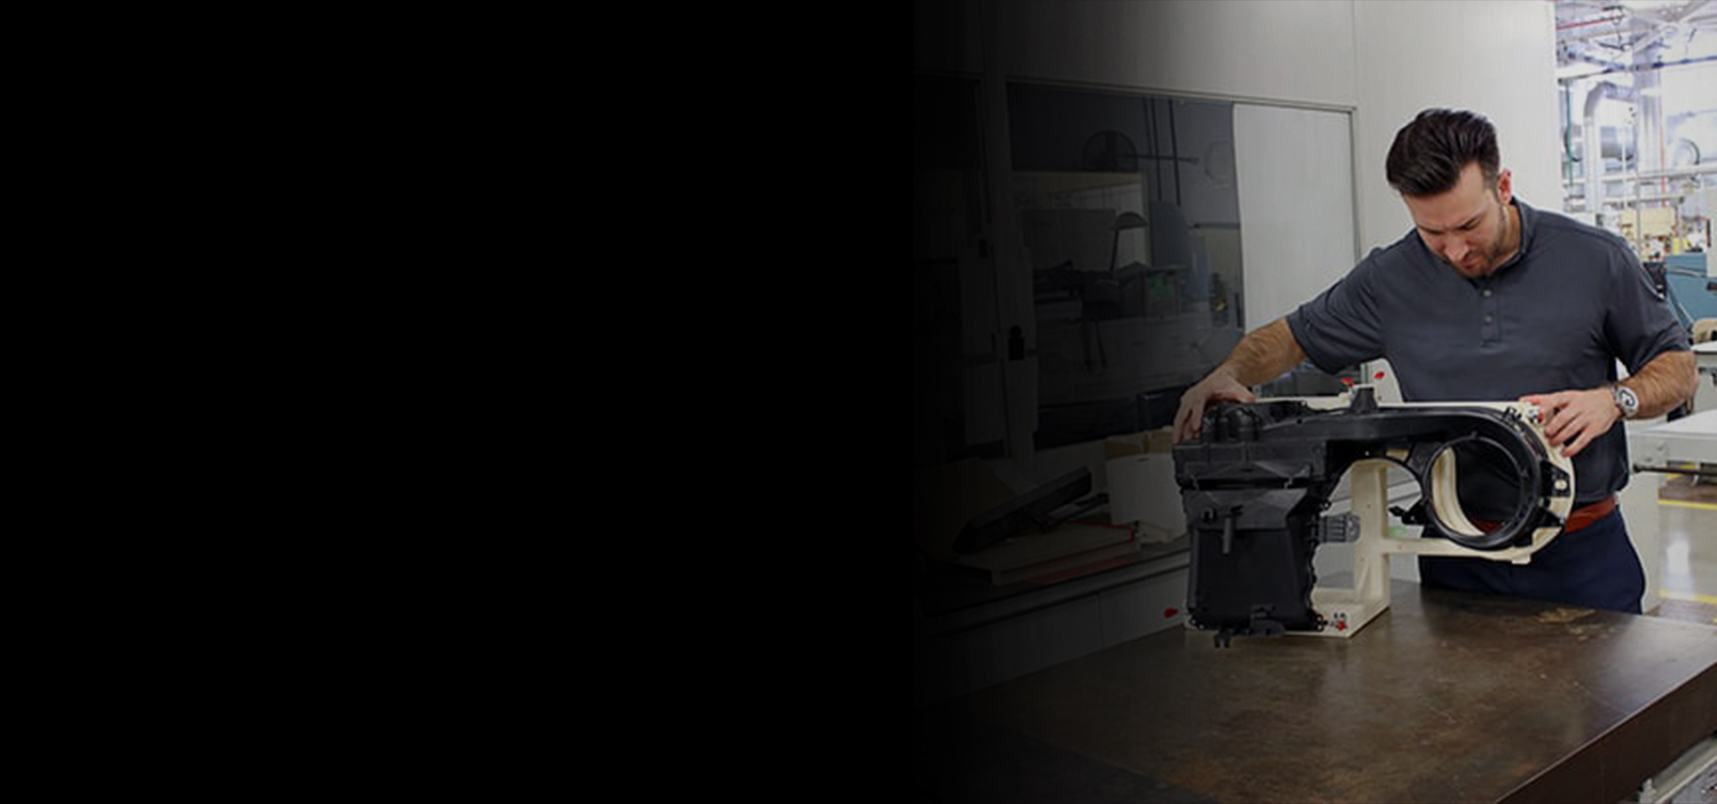
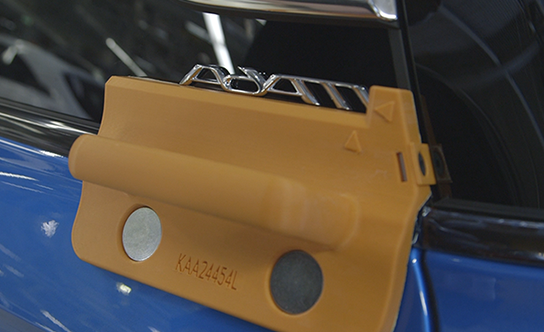
通用汽车(GM):利用3D打印将车身包边工装制造周期缩短70%以上
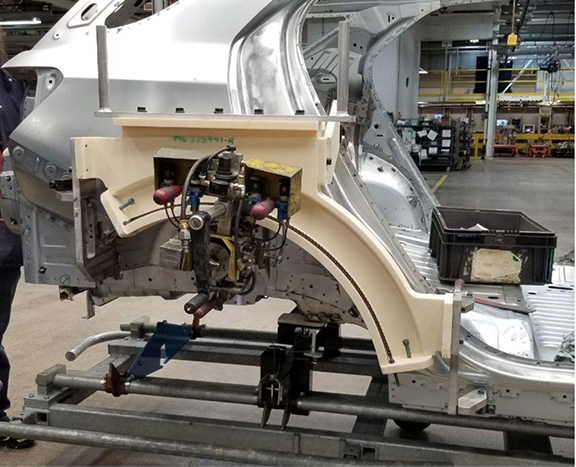
在汽车生产制造中,车身包边工装需要满足精确定位、稳定操作及生产节拍等要求。传统铝制工装通常依赖机加工制造,生产周期较长,重量较大。当车型设计或工装结构需要调整时,还可能影响生产准备进度。
通用汽车(GM)在雪佛兰探界者(Chevrolet Equinox)的车身制造过程中,采用Stratasys F900 工业级3D打印机及 FDM ASA 工程材料,制造用于后轮罩钣金连接工序的包边工装。通过增材制造,GM 缩短了工装交付周期,同时显著降低了工装重量与制造成本。
与传统铝制工装相比,3D打印方案将制造周期从10-13周缩短至3周,缩短70%以上;工装重量由75磅降至33磅,减轻约56%;总体制造成本降低74%。更轻的工装无需借助起重辅助设备即可操作,改善了产线人员的操作便利性,也降低了工装接触车身钣金时的潜在损伤风险。
海外案例
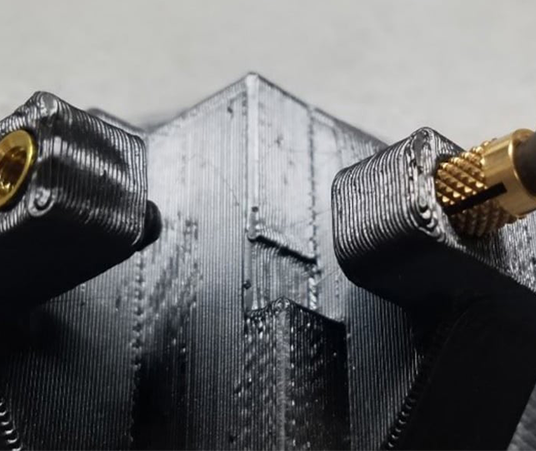
Liberty Electronics
高温固化过程中的精密电子组件定位 / ESD 夹具
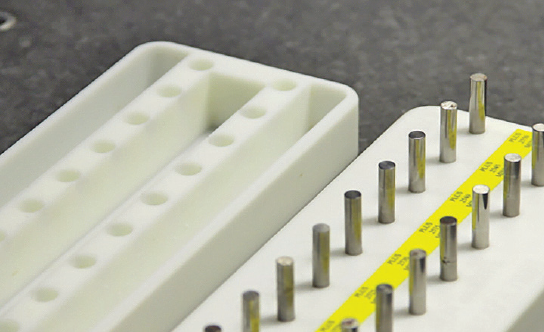
Liberty Electronics 在电子线束、线缆组件及机电组件制造中,需要使用工装辅助精密电子部件生产。其中一类夹具用于结构胶高温固化过程,需要精确定位陶瓷电容器和温度传感器,同时满足强度、耐热、耐化学和 ESD 静电耗散要求。采用 Fortus 450mc 与 Antero 840CN03 后,企业将原本需要铝合金机加工并进行 ESD 后处理的夹具转为内部按需打印。
查看 Liberty Electronics 案例 >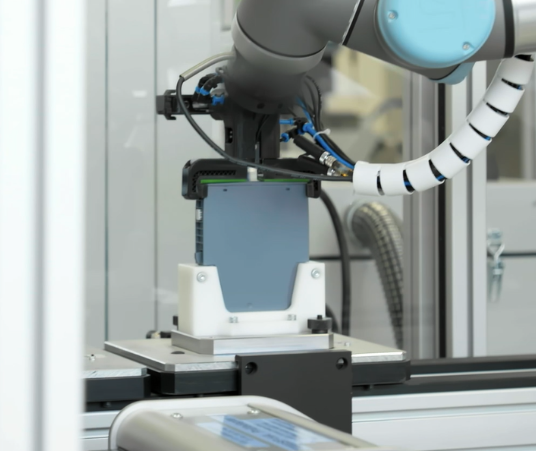
西门子 Karlsruhe
装配夹具/产品专用托盘/机器人夹爪
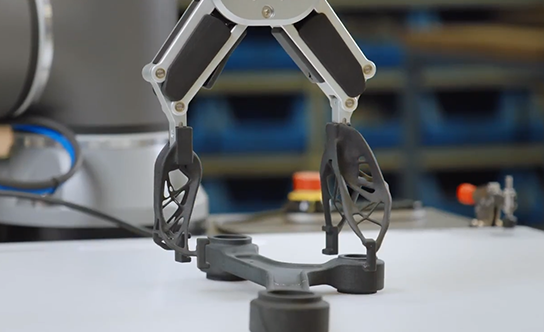
西门子 Karlsruhe 电子工厂则将 3D 打印进一步用于自动化生产环境。工厂每天处理大量静电敏感元件,通过 Fortus 450mc 与 ABS-ESD7 制造装配夹具、不同产品对应的专用托盘以及机器人夹爪。对于机器人末端工具,增材制造还能将复杂真空通道直接集成进主体结构,在满足 ESD 要求的同时减少结构复杂度。Microsoft APC 的可靠性测试夹具和 GKN Aerospace 的航空生产工具可作为页面第二层资源卡,补充消费电子测试与航空制造场景。
查看西门子 Karlsruhe 案例 >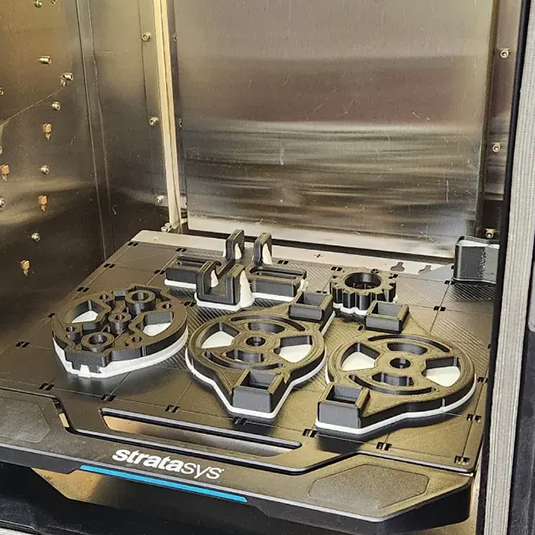
Microsoft APC
硬件可靠性测试夹具
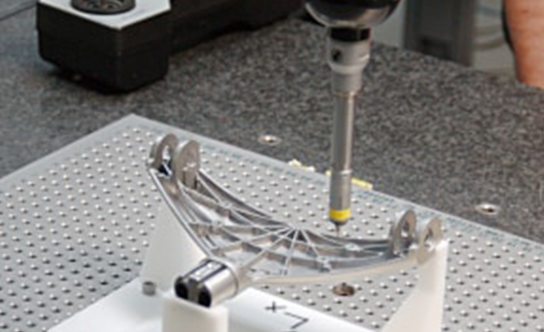
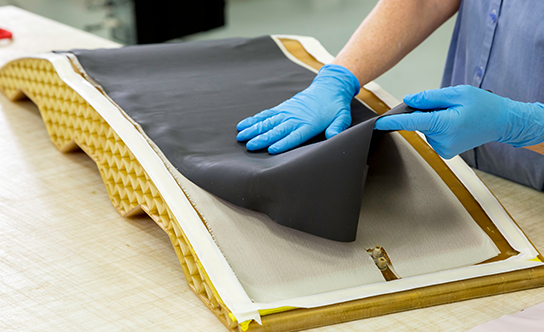
Microsoft 先进原型中心(APC)则将 3D 打印应用于消费电子产品的硬件可靠性测试。针对不同产品的结构特点,工程师需要设计专用测试夹具,以确保测试过程中的准确定位与稳定性。传统手工制作方式周期较长,难以快速响应产品设计变更。通过 Stratasys F370 与 FDM 技术,APC 能够直接从数字模型制造复杂结构的定制夹具,并根据测试需求快速调整和迭代,减少人工制作环节,缩短夹具交付周期。F370 稳定的打印表现、可溶性支撑及灵活的层厚设置,也进一步提高了复杂测试工装的制造效率,帮助微软加快硬件验证进程。
查看Microsoft APC案例 >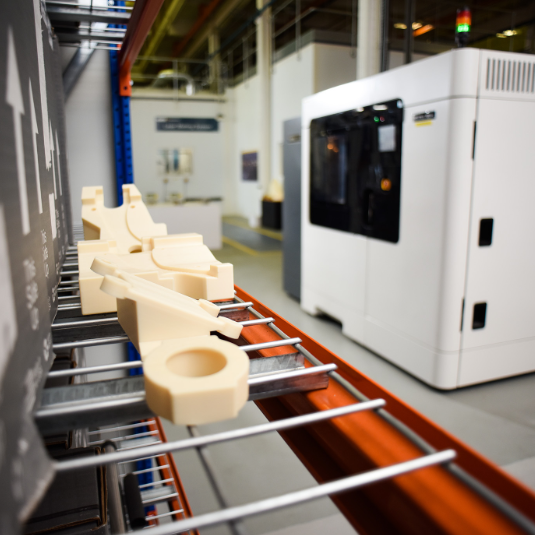
GKN Aerospace
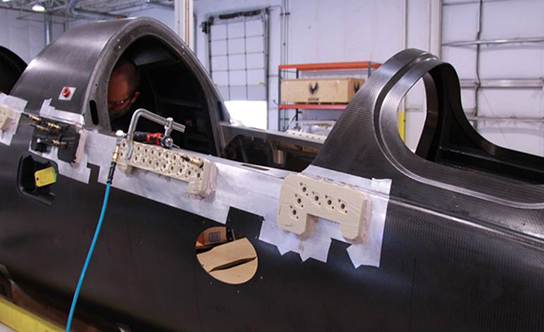
GKNAerospace则将3D打印应用于航空制造中的生产工装与功能原型制造。面对传统金属工装加工周期长、替换成本高等问题,GKNAerospace在英国Filton 工厂引I入Stratasys F900 (早期型号为Fortus 900mc),利用 FDM技术按需制造定制化工装、装配辅助工具及复杂结构夹具。例如,在金属零件加工过程中,工程师通过3D打印制造专用工具,用于快速制作尺寸精确的防护遮蔽件,帮助多个零件同时进入加工流程,缓解生产积压。部分工装的制造时间由数周缩短至数小时,特定生产任务中的工艺偏差处理事项减少约%40,同时降低了生产线停机风险与人工操作需求。通过将工装制造转移至内部,企业能够更灵活地响应航空制造现场的生产需求。
查看GKNAerospace案例 >Fixturemate 夹具设计自动化
从工件模型到可打印夹具,把设计瓶颈一起缩短
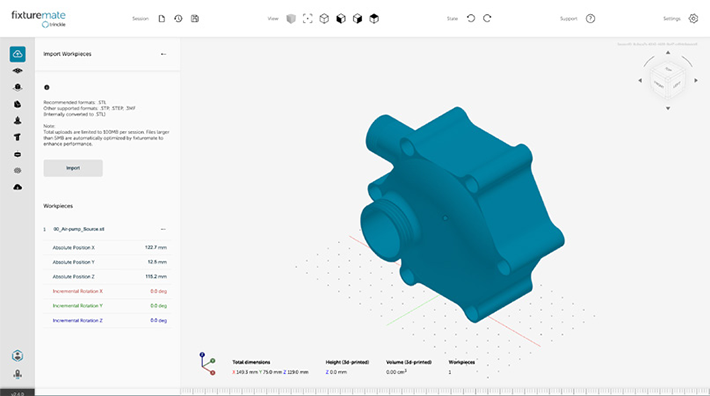
01 导入工件
将需要定位或检测的工件模型导入 fixturemate,作为夹具设计基础。
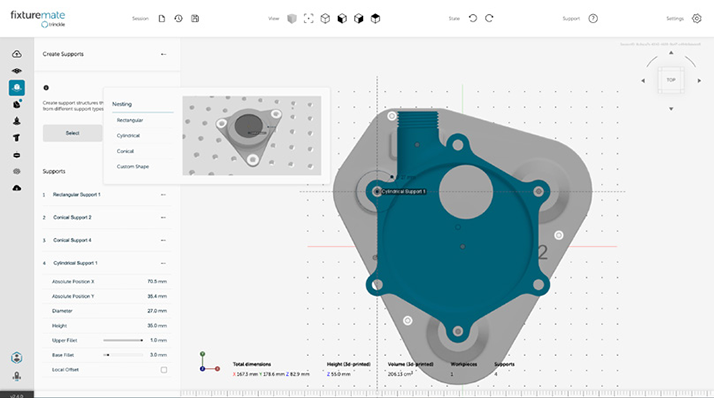
02 引导式设计
通过向导式流程设置支撑、夹持和可访问区域,减少从零开始 CAD 建模的工作量。
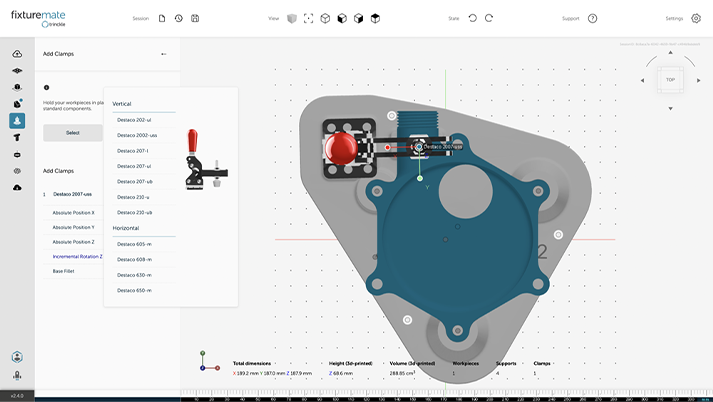
03 生成夹具
根据工件几何自动生成可制造的夹具设计,并可继续调整关键结构。
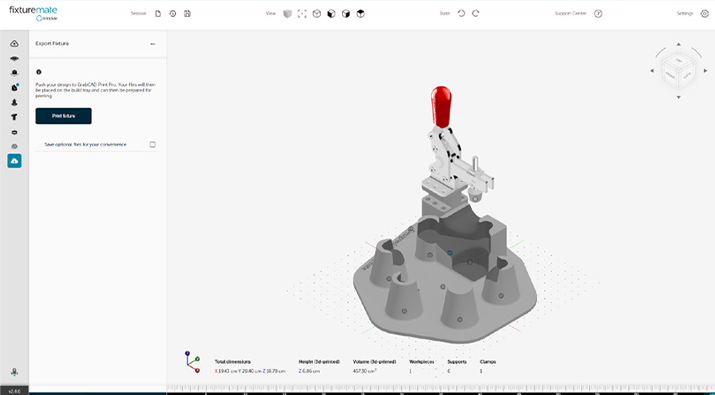
04 进入打印
与 GrabCAD Print Pro 工作流衔接,从设计、打印准备到制造更连贯。
点击了解fixturemate工装性能取决于使用环境
建立可复用的数字工装工作流
把工装变成可设计、可制造、可复用的数字资产
工装夹具的效率并不只取决于打印速度。真正的周期还包括需求沟通、夹具设计、材料选择、打印准备、现场验证和后续复用。将fixturemate、GrabCAD Print Pro 与标准化设计规则结合,可以把工装从一次性手工任务转化为可持续复用的数字工作流。
GrabCAD Print Pro
完成打印准备、任务标准化和高级制造工具,提高工装文件准备效率与重复制造一致性。
Fixturemate
将典型夹具设计自动化,减少对专业 CAD 资源的依赖,让工艺/制造团队更快响应现场需求。
工程设计优化
通过中空、晶格、一体化、金属软件和可更换接触面等设计,在重量、刚度、寿命与维护之间取得平衡。
数字库存与复用
完成打印准备、任务标准化和高级制造工具,提高工装文件准备效率与重复制造一致性。
推荐流程图
夹具设计
Pro 打印准备
相关资源
电子 / 精密制造
装配定位、ESD 治具、产品专用托盘、机器人夹爪、可靠性测试夹具与检具。
通用工业制造
CMM 夹具、软爪、焊接 / 机加工定位、机器人 EOAT、搬运与生产辅助工具。
常见问题解答(FAQ)
什么是 3D 打印工装夹具?
3D 打印工装夹具是利用增材制造直接生产用于定位、支撑、导向、夹持、检测或搬运工件的生产工具,包括装配夹具、治具、检具、CMM 夹具、钻孔导向和机器人末端工具等。
3D 打印夹具可以完全替代金属夹具吗?
不一定。对于高载荷、高磨损、极高温或超长寿命工装,金属仍可能更合适。3D 打印的优势主要在快速响应、轻量化、复杂几何、定制化和频繁迭代;部分应用也可以采用金属嵌件或可更换接触面。
哪些 Stratasys 技术适合工装夹具?
FDM 是工装夹具的核心技术路线,适用于从普通 ABS / ASA 工装到碳纤维、高性能、ESD 和耐高温工具;SAF 可用于批量小型辅助件和托盘;P3 适合精细、小尺寸且对表面与尺寸有较高要求的夹具与检具。
Fixturemate 是否需要专业 CAD 经验?
Fixturemate 的目标就是降低典型生产夹具的设计门槛。它通过引导式工作流从工件模型生成夹具设计,减少从零进行复杂 CAD 建模的时间;复杂或特殊工装仍可能需要工程师进一步设计和验证。
工装夹具可以使用哪些材料?
材料取决于刚度、冲击、温度、化学环境、ESD、磨损与重量要求。常见方向包括 ABS / ASA、Nylon 12CF、Nylon-CF10、ULTEM、Antero 以及 ABS-ESD7 等;具体使用前应结合工况评估。
什么样的工装最值得优先尝试 3D 打印?
优先筛选外协周期长、型号多、频繁修改、人工搬运较重、复杂贴合面、需要快速补充或长期占库存空间的工装。可以先从非安全关键、易验证的装配夹具、检测夹具和线边辅助工具开始。
下一套工装,是否可以直接从数字文件开始?
提供工件模型、夹具用途、载荷、温度、精度和预计使用次数,Stratasys 中国团队可帮助评估适合的材料、设备、结构设计与夹具制造路径。