技术定义与工作原理
DLP 通过数字投影仪一次曝光并固化整层光敏树脂。P3(Programmable PhotoPolymerization)进一步对曝光、温度、层分离力和气动过程进行实时协调。较低、可控的分离力有助于制造大截面、薄壁、桥接和精细特征;受控温度则帮助高黏度和高性能树脂稳定成型。
1. 数据与工艺准备
导入模型,选择材料、层厚、方向、支撑和精度策略。
2. 整层数字曝光
DLP 光机按切片图像固化整层树脂。
3. 可控气动分离
膜从固化层逐步剥离,降低零件和支撑承受的拉力。
4. 温度与光能控制
系统根据材料参数控制成型环境、曝光和层间过程。
5. 清洗与后固化
根据材料要求完成清洗、UV 或热固化,获得最终性能。
核心能力与价值
-
高精度与紧公差:Origin Two 在验证应用中可实现最高 ±50 μm 的 XY 和 Z 公差。
-
光滑表面与精细特征:低分离力、精细像素和受控曝光有助于获得接近注塑的表面和精密结构。
-
高性能材料适配:最高 60°C 受控成型环境可处理高黏度、高温、弹性和陶瓷填充树脂。
-
大截面与较少支撑:气动分离机制降低拉力,使大截面、桥接和精细结构更容易成型,并可减少部分支撑。
-
重复性与跨设备生产:验证材料参数、设备控制和后处理流程有助于在不同批次和设备间复现结果。
-
开放材料体系:OpenAM 支持第三方和自研材料参数开发,兼顾标准验证与应用创新。
-
适合高混合低批量:无需开模即可生产多 SKU、定制和按需零件,缩短供应链响应时间。
典型应用
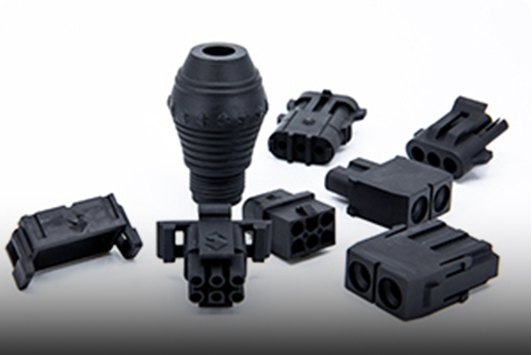
精密连接器与电子部件
需要细小特征、紧配合、表面质量和批次一致性的连接器、壳体和绝缘结构。
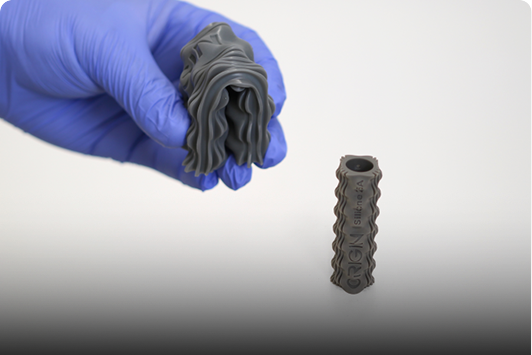
密封件、垫圈与真实硅胶
软质密封、气路、可穿戴部件、医疗组件和柔性结构。
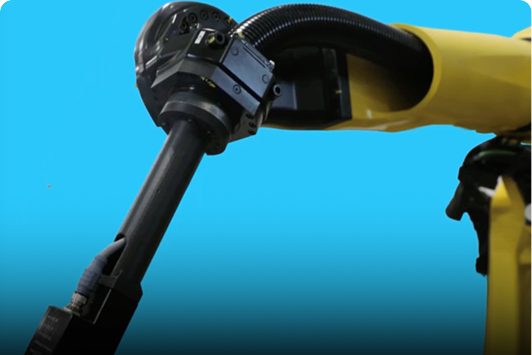
生产工装与机器人 EOAT
轻量化手柄、定位工具、夹具和具有复杂表面的生产辅助件。
高温模具与模塑工具
挤出模头、低批量模具、热成型工具和高温验证。
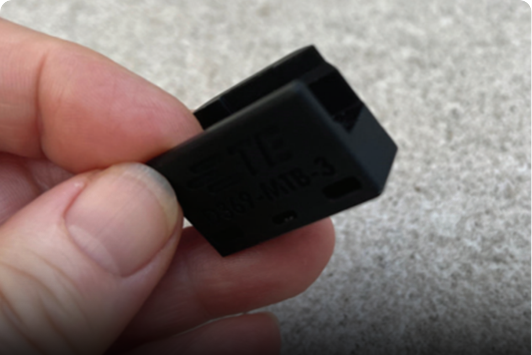
工业终端零件
高混合低批量的外壳、支架、流体部件、管路和定制部件。
汽车与交通运输
连接器、HVAC、夹扣、支架和需要阻燃或耐候材料的部件。
医疗器械与实验室
使用高温、低热膨胀和碳纤维材料制造铺层模具、固化工具和辅助工装。
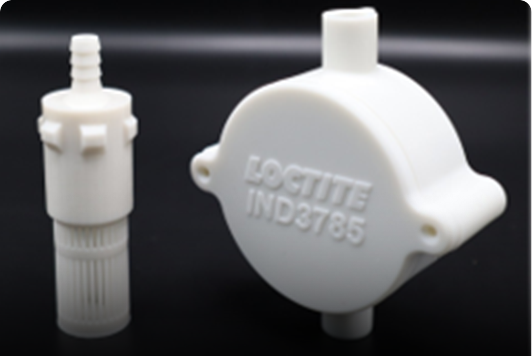
包装与制药生产辅助
低迁移材料相关导流、定位、分装和生产工装;认证需按具体材料条件表达。
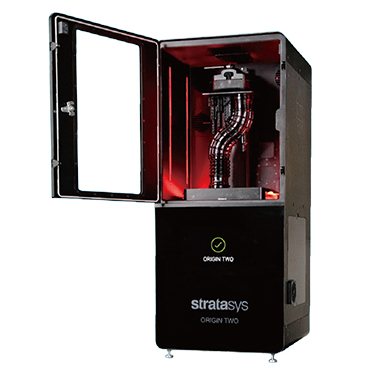
以单组分高性能树脂覆盖功能、生产和专用应用
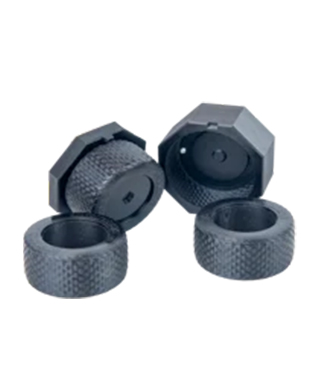
高温材料
RG 3280、IND403、IND3955 等,用于高温、阻燃、模具和高刚度部件。
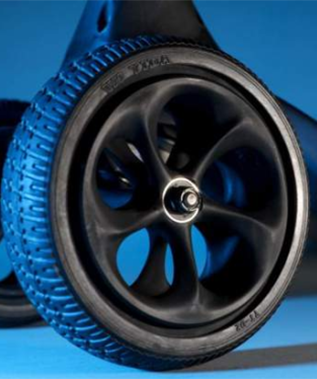
韧性与抗冲击材料
Dura56、3843、3172 等,用于工装、壳体和功能零件。
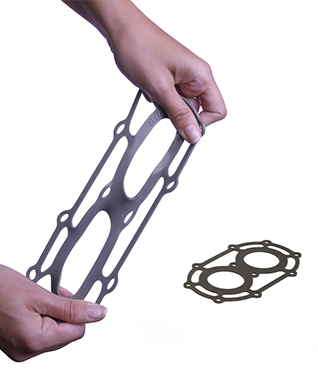
弹性体与真实硅胶
P3 Silicone 25A、MED Silicone 25A、IND402、Stretch IND475 等。
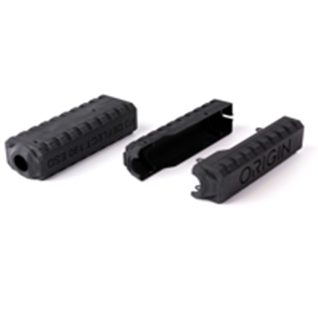
耐候与耐化学材料
WeatherX 100、Deflect 110 等,用于户外和终端零件。
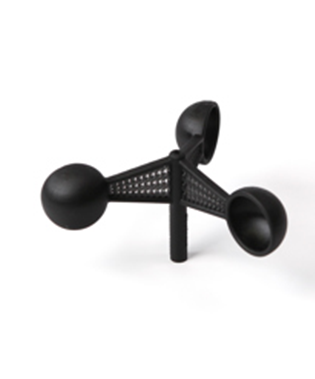
ESD 与电子材料
IND3380 ESD 等用于电子工装和静电敏感应用。
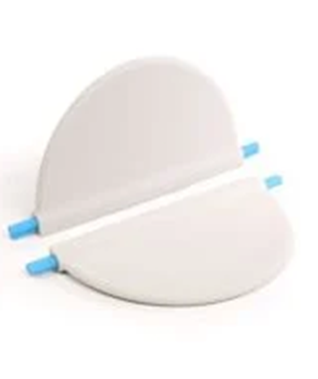
低迁移与包装材料
IND3785 等用于特定食品药品包装生产辅助;使用条件需严格按认证。
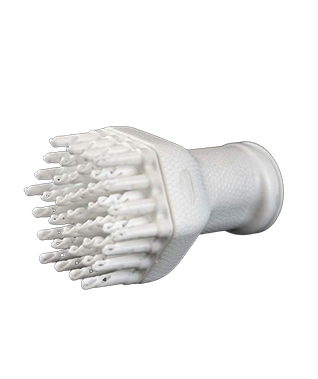
医疗材料
MED 412、MED 413 和 MED Silicone 25A 等,按生物相容性和接触类型选择。
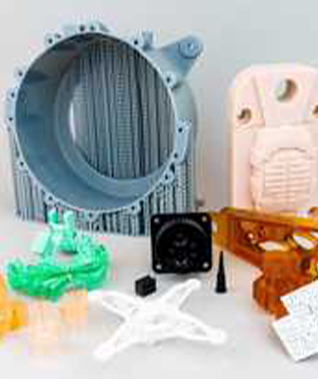
低迁移与包装材料
通过 OpenAM 使用合作伙伴或自研材料,需自行建立参数和质量验证。
软件与数字化工作流程
-
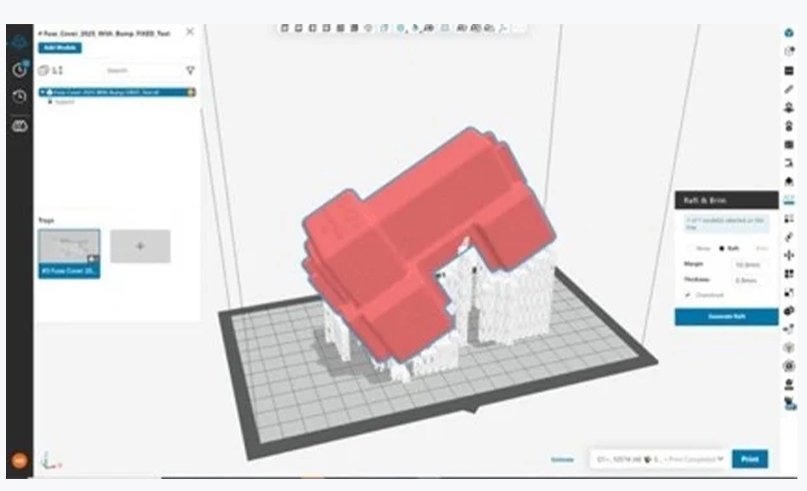
GrabCAD Print for P3
提供模型准备、材料选择、支撑、切片和任务管理。
-
GrabCAD Print Pro
可提供 3D 堆叠、标签序列化、成本估算、模型分割等生产功能;中国页不显示海外公开价格。
-
OpenAM 参数集
允许材料开发者和用户调整工艺参数。开放参数零件不自动享有验证材料的质量承诺。
-
后处理指南
每种材料需要特定清洗、热固化和 UV 固化流程,软件与材料指南共同组成生产工作流。
客户案例
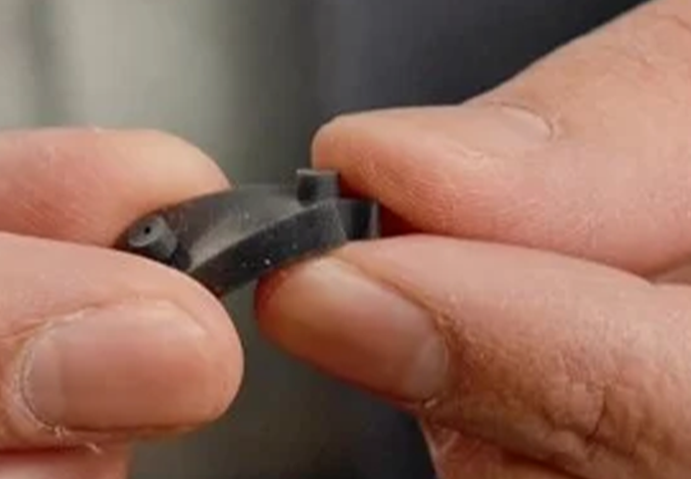
TE Connectivity|以增材制造加速连接器产品开发与生产
TE 利用 **Stratasys Origin 平台**制造精密连接器,通过数字化生产方式减少低批量产品对传统模具的依赖。面对产品迭代快、批量灵活的连接器制造需求,增材制造能够帮助其缩短产品导入周期,并支持从快速验证到小批量生产的灵活切换。
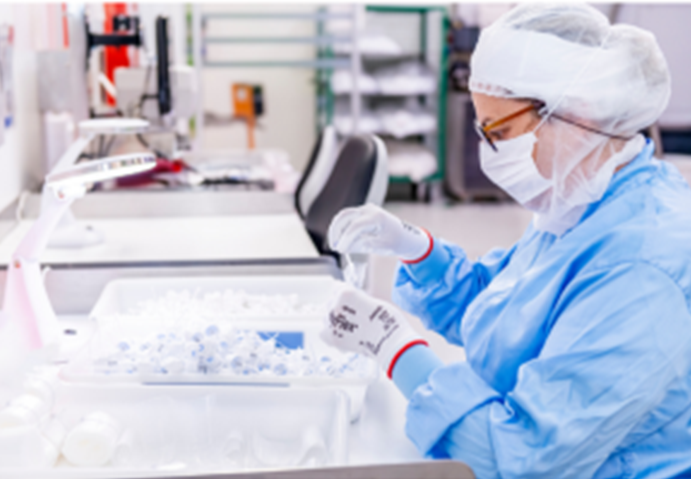
H&T Presspart|以P3技术支持制药相关零部件快速制造
H&T Presspart 将 **Stratasys P3 DLP技术**应用于制药相关生产部件的制造,通过直接3D打印减少传统模具及配套工装需求。在相关应用中,模具成本降低约 **50%**,适配器成本降低约 **80%**,为小批量、快速迭代的生产需求提供了更加灵活的制造方式。
J.W. Speaker|以Origin实现高质量小批量零部件生产
汽车照明制造商 J.W. Speaker 利用 **Stratasys Origin平台**生产小批量照明相关零部件及弹性部件。借助P3技术的高精度成型能力,在满足复杂结构和尺寸要求的同时,实现良好的表面质量与材料性能,为产品验证、小批量制造及定制化生产提供更多灵活性。
设计、质量与后处理建议
- 尺寸精度必须结合材料收缩、方向、支撑和后处理验证。
- 大截面虽然更易打印,仍需设计合适支撑和排液路径。
- 薄壁、孔和紧配合应使用材料专属补偿和测试件校准。
- 弹性体需关注壁厚、撕裂、支撑痕迹和后固化。
- 高温和陶瓷填充材料的取件、清洗和机械加工要求更高。
- 最终生产流程应锁定设备、成型头、材料批次、参数和后固化。
常见问题解答(FAQ)
P3 是否等于普通 DLP?
P3 基于 DLP,但增加对光照、温度、分离力和气动过程的可编程控制。
P3 能否做到注塑级质量?
在经过验证的材料、几何和流程中可达到接近注塑的精度和表面,但不代表适用于所有零件或全面替代注塑。
是否支持真实硅胶?
支持 P3 Silicone 25A 和 P3 MED Silicone 25A 等材料。
OpenAM 是否允许任意树脂直接打印?
允许开发第三方或自研材料,但需要工艺开发、设备兼容和质量验证。
为什么需要后固化?
后固化帮助完成聚合反应并获得最终尺寸、耐热和机械性能。
P3 与 PolyJet 如何选择?
P3 更侧重高性能单材料树脂终端件;PolyJet 更侧重全彩、透明和多材料仿真。
把高性能树脂应用从样件推进到生产流程
提供零件 CAD、材料、精度、表面、批量和法规要求,Stratasys 团队可协助评估 P3 材料、支撑、后处理和质量验证。