传统复材工装 vs. FDM
周期、重量与复杂几何之外,更重要的是工艺适配
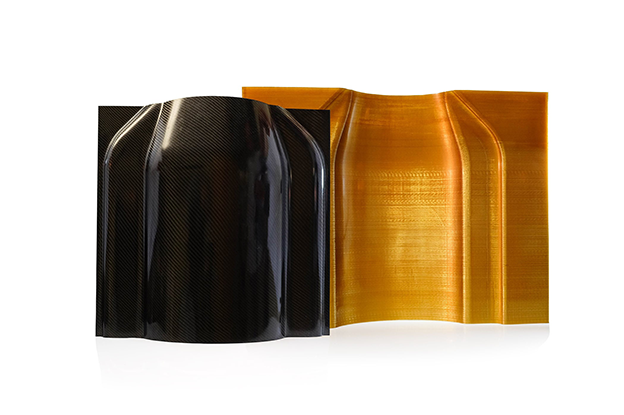
复合材料工装的关键,不只是“打印出来”,而是能否进入真实成型流程
金属、环氧、复合材料母模等传统工装依然适合长寿命、大批量或极端工况。FDM 的优势主要出现在设计持续变化、数量有限、工装体积大、重量敏感或存在复杂脱模问题的项目。是否适用,需要从固化温度、压力、真空条件、表面质量、尺寸稳定性和预计循环次数出发进行工程评估。
| 评估维度 | 传统工装常见特点 | FDM 复材工装可提供的价值 |
|---|---|---|
| 交付周期 | 铝模 / 环氧模具通常涉及加工、制模、装配与外协排期 | 数字模型确认后直接打印,更适合试制、设计变更与紧急工装 |
| 工具重量 | 大型金属工具重,搬运和操作成本高 | 热塑性结构可显著减轻工具重量,改善搬运与人体工学 |
| 几何复杂度 | 复杂内腔、中空结构常需要分块、拼接或特殊脱模机构 | 可打印复杂曲面与内部结构,牺牲芯模还可解决 trapped-tool 几何 |
| 设计迭代 | 修改可能意味着重新加工或重做工具 | 更新 CAD / 工艺文件后即可制造下一版 |
| 工艺边界 | 材料体系成熟、长期循环经验丰富 | 必须根据材料、温度、压力、表面与循环要求验证;并非适用于所有复材成型工艺 |
典型复合材料工装应用 | 从铺层模具到可溶解牺牲芯模
四类复合材料工装,解决不同的成型与脱模问题
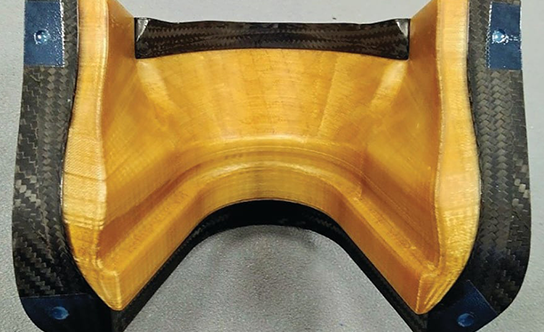
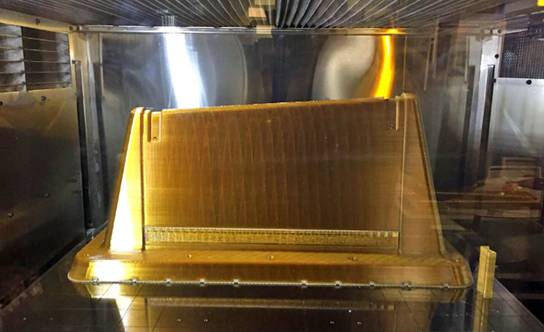
02 预成型与高温工具
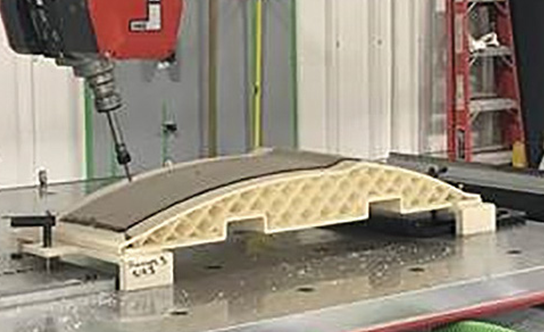
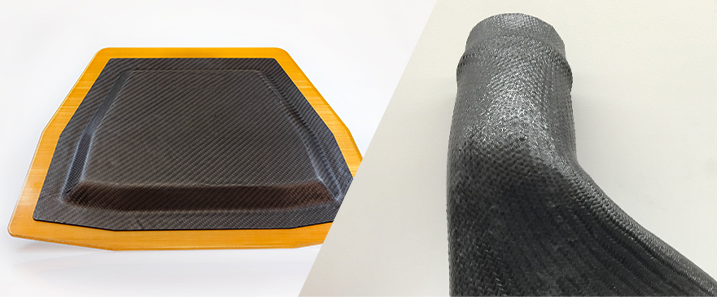
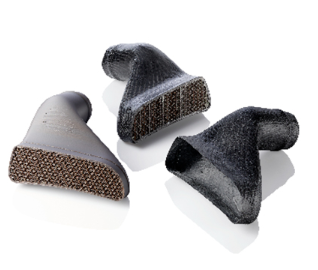
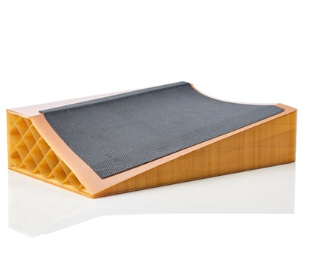
Preform / High-temp Tooling 用于复材预成型、加热成型或高温工艺验证。材料选择必须匹配目标温度、压力与循环要求。
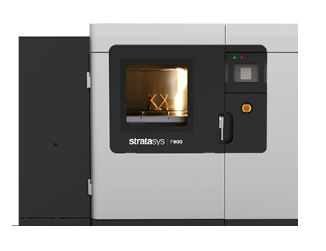
案例:F900 + ULTEM 1010
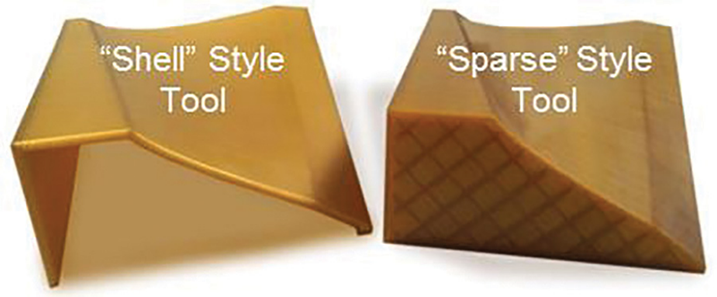
直接工装 Direct Tooling
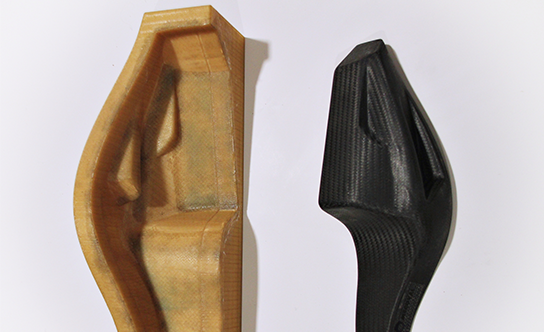
最终工具本身在铺层 / 预成型或固化过程中反复使用。
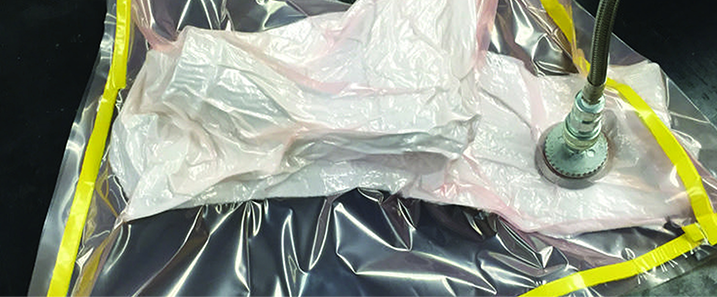
关键评价:温度、压力、真空密封、表面、尺寸稳定性与循环寿命。
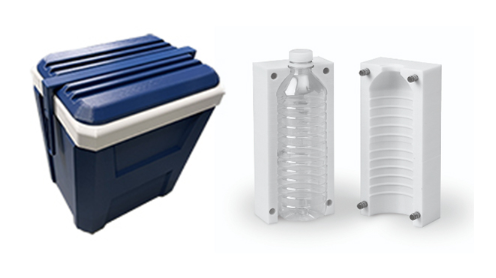
牺牲工装 Sacrificial Tooling
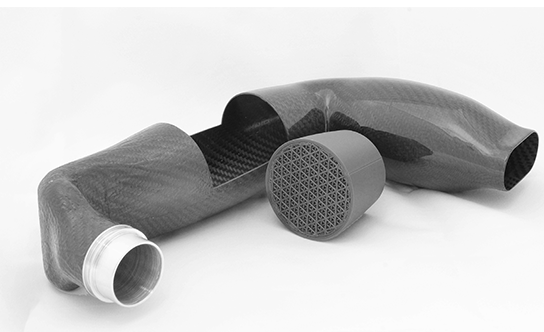
工具只用于一次或有限次数成型,固化后溶解或破碎去除。
关键评价:脱除方式、固化条件、内表面质量与结构复杂度。
客户应用案例
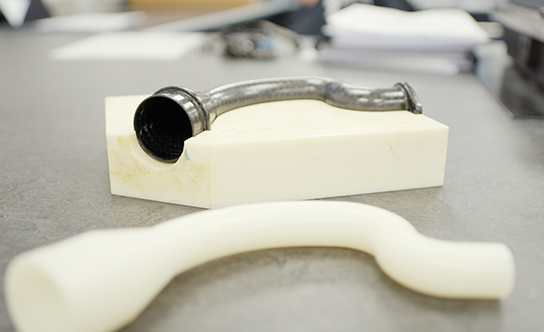
Tecnun:5 小时打印可溶解芯模,制造复杂碳纤维进气歧管
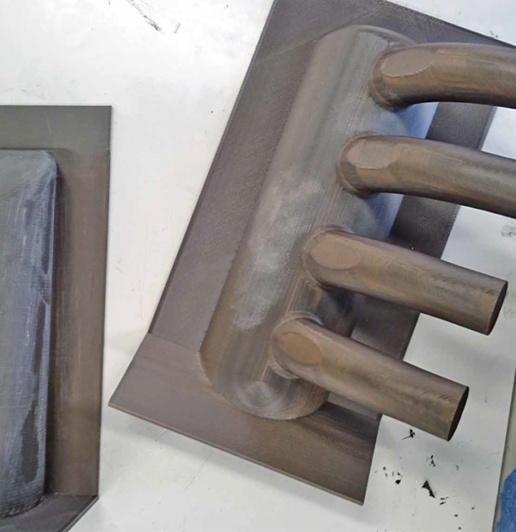
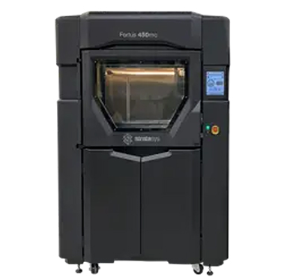
纳瓦拉大学 Tecnun 工程学院赛车团队希望用碳纤维制造复杂进气歧管。传统铝制模具成本高、迭代慢,而且复杂内部几何会限制脱模方式。团队使用 Stratasys Fortus 450mc 与 ST-130 可溶解牺牲工装材料打印内部芯模,再在其外部包覆碳纤维复合材料。
中国官网现有案例报告,进气歧管芯模约 5 小时完成打印,而传统铝制模具交付约需 3 周。固化后 ST-130 芯模被洗掉,留下复杂中空复合材料结构。案例同时记录了 121°C 固化温度条件,并说明在部分温度下承受最高 620 kPa 压力;这些数值应仅作为该项目工况引用,不泛化为所有应用规格。
海外案例
从高温预成型工具到复杂牺牲工装,FDM 覆盖两类典型复材路径
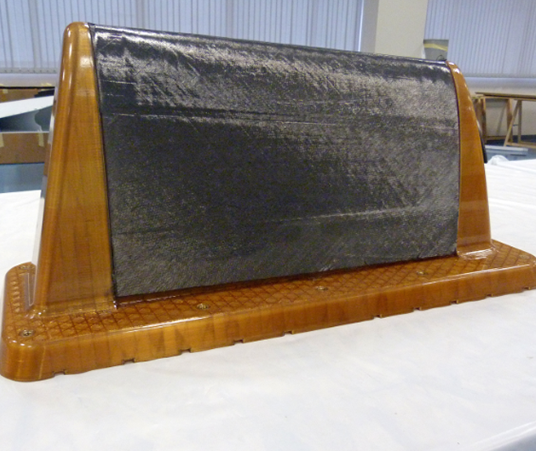
IDEC & Wehl
应用 航空复材预成型工具
IDEC 与 Wehl & Partner 在航空复合材料项目中,需要一个可承受 150–180°C 工艺条件、同时保持电绝缘性的预成型工具。团队使用 F900 与 ULTEM 1010 制造大尺寸工具,案例报告打印用时约 60 小时,而 CNC 加工至少需要 4 周;成本相较 CNC 铝件最高节省约 67%,并可使用至少 25 个循环。
查看 IDEC & Wehl 案例 >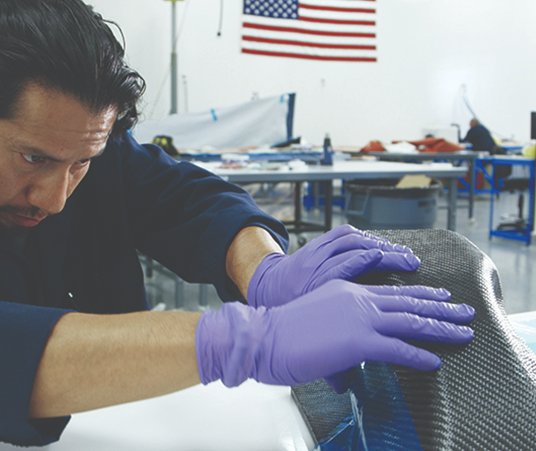
Swift Engineering
应用 复杂复材零件牺牲工装
Swift Engineering 则代表另一条路线:利用 FDM 牺牲工装制造复杂复合材料部件,减少传统 trapped-tool 所需的多片拼接与装配。Stratasys 官方案例报告,其牺牲工装制造周期最高可缩短约 90%。两类案例共同说明:复材工装的价值必须由具体工艺问题决定——高温 / 重复使用与复杂中空 / 可移除芯模,需要不同材料和设计路径。
查看Swift Engineering案例 >工装路线选择
先定义固化温度、压力与脱模方式,再决定材料和设备
01 识别零件几何
是否存在复杂中空、反扣或传统刚性芯模无法退出的结构?
02 定义成型工况
固化温度、压力、真空、时间、化学环境与循环次数是多少?
03 选择工具路线
可重复铺层 / 预成型工具,还是固化后溶解 / 去除的牺牲芯模?
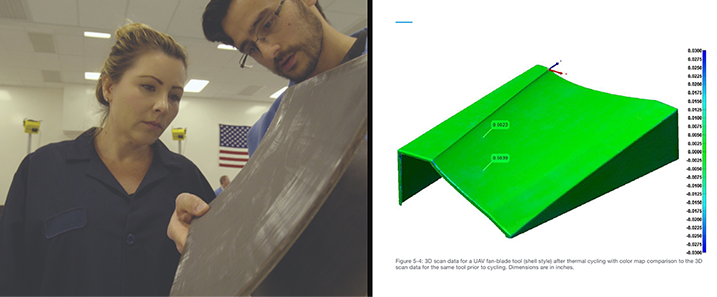
04 验证工具性能
打印后评估尺寸、表面、气密 / 真空、热稳定性和脱模方式,再进入复材生产。
材料与设备
从 CAD 到复材零件 | 把工装纳入可验证的数字化成型流程
3D 打印只是工具制造的一步,复材工艺验证才决定最终可用性
复合材料工装的成功依赖“设计 - 打印 - 后处理 - 成型验证”的完整闭环。工具设计需要同时考虑构建方向、壁厚 / 填充、支撑、表面处理、真空密封、脱模、热循环和最终零件要求。对于牺牲工装,还要提前设计溶解 / 去除路径和液体流通条件。
直接工装设计
关注工具刚度、表面、热稳定、真空密封、热膨胀与重复循环。
牺牲工装设计
关注芯模强度、构建方向、内部填充、溶液流通、溶解时间与最终脱除路径。
打印与后处理
根据工艺需求进行表面整饰、密封、涂层或局部强化;具体步骤按项目验证。
生产验证
先完成小规模工艺验证,再确定可重复使用次数、尺寸稳定性和最终零件质量。
推荐流程图
常见问题解答(FAQ)
什么是复合材料工装?
复合材料工装包括用于铺层、预成型、固化、修边、钻孔、检测或装配复合材料零件的模具、芯模和辅助工具。与普通夹具不同,它们通常直接参与复材成型流程,因此对温度、压力、真空、表面和脱模方式有更高要求。
复合材料工装和普通工装夹具有什么区别?
工装夹具主要用于定位、装配、检测、搬运和生产辅助;复合材料工装则主要承担碳纤维或其他复材的铺层、预成型、固化和芯模作用。两类工具会有交叉,但复材工装更强调成型工艺和材料耐温 / 耐压边界。
哪些 Stratasys 技术适合复合材料工装?
中国版以 FDM 为核心。F900 适合大尺寸、高性能直接工装和预成型工具;Fortus 450mc 适合中型复材工具和 ST-130 可溶解牺牲芯模。Neo / SLA 不在中国区页面展示。
ST-130 牺牲工装适合什么零件?
适合传统刚性芯模难以脱出的中空、弯曲或复杂内腔结构,例如管道、歧管和一体化中空复材件。芯模打印后被复材包覆并完成固化,再通过溶液将 ST-130 去除。具体固化条件和去除工艺需按材料指南验证。
3D 打印复材模具能直接进入热压罐吗?
不能笼统回答“都可以”。Global 页面明确限定为“depending on the material used”。是否适用热压罐,需要根据具体 FDM 材料、工具结构、固化温度、压力、真空、循环次数和表面处理评估并验证。
什么时候最值得评估 3D 打印复合材料工装?
当项目存在模具交期长、数量少、设计频繁变化、工具体积大 / 重量高、复杂曲面、复杂中空结构、传统芯模难以脱出,或希望在正式金属工装前快速完成工艺验证时,通常值得开展可行性评估。
您的复材工装,适合直接打印还是做牺牲芯模?
提供复材零件 CAD、成型方式、固化温度 / 压力、真空要求、工具尺寸、表面要求和预计循环次数,Stratasys 中国团队可协助评估直接工装或牺牲工装路线、材料与设备。